Biselado Orbital en Frío: Insertos de carburo vs Arranque de viruta
El biselado orbital en frío prepara los extremos de los tubos mediante mecanizado de precisión para facilitar la penetración completa del cordón de soldadura. Este proceso se realiza mediante dos metodologías mecanizadas:
- Fresado rápido con insertos de carburo: Cabezales de alta velocidad equipados con insertos intercambiables de carburo de tungsteno.
- Arranque de viruta: Herramientas de corte que avanzan a velocidad moderada sobre el extremo del tubo realizando el bisel.
Ambos métodos eliminan la zona afectada térmicamente y el riesgo de fisuras por micro-tensiones térmicas, evitando la inclusión de óxidos en la junta.
| Característica | Fresado con Insertos de Carburo | Biselado por Arranque de Viruta |
| Geometría del bisel | Diseños en V, J, U y refrentado de cara | Principalmente biseles en V, K, J y refrentado recto |
| Velocidad de extracción | Muy rápida | Controlada y continua |
| Acabado superficial | Muy fino (rugosidad baja) | Uniforme y continuo |
| Adaptabilidad | Ideal para cambios rápidos de tipo de bisel | Excelente para tubos de pared gruesa |
Criterios de Selección Técnica
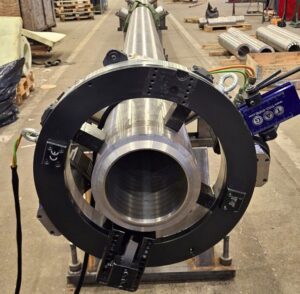
- Fresado con carburo: Se recomienda en instalaciones donde la velocidad de preparación determina el rendimiento de los soldadores y cuando se exigen formas de bisel complejas (como el bisel en J para soldadura orbital TIG).
- Arranque de viruta: La opción idónea cuando se trabaja en espacios reducidos (clamshell) o en mantenimientos en planta donde la rigidez estructural del equipo evita vibraciones en tubos de gran diámetro.
Preguntas Frecuentes (FAQ)
¿Cuál es la ventaja de los insertos de carburo frente a las fresas de acero rápido (HSS)?
Los insertos de carburo permiten mayor velocidad de corte, mayor durabilidad térmica y el intercambio inmediato de la punta gastada sin perder el seteo de la máquina.
¿Se pueden biselar tuberías de acero inoxidable sin contaminar el material?
Sí, los sistemas en frío utilizan guías y prensas de acero inoxidable que evitan la contaminación por hierro.
¿Cuales son los espesores máximos que se pueden biselar con una biseladora orbital?
Las biseladoras orbitales con insertos de carburo pueden biselar acero al carbono, inoxidable y otras aleaciones duras en espesores desde hasta 10 mm; mientras que las biseladoras por arranque de viruta pueden biselar espesores de cualquier material entre 2 y 100 mm
¿Una sola máquina puede cubrir todos los tamaños de tubo con los que trabajo, o necesitaré varios modelos?
Aunque cada biseladora orbital tiene un rango propio de diámetros en el que puede trabajar, dependiendo del rango de diámetros que usted necesite biselar, podría requerir más de una máquina.
¿El equipo sirve igual para acero al carbono, acero inoxidable, dúplex o aleaciones exóticas como el titanio?
Si. Los equipos pueden biselar cualquier tipo de metal.
¿El proceso altera las propiedades térmicas o químicas del material en la zona afectada por el calor (ZAC)?
No. El biselado es en frío sin generar la Zona Afectada por el Calor (ZAC)
¿El equipo es lo suficientemente ligero para trabajos en campo y espacios confinados, o está diseñado solo para banco de taller?
Dependiendo del diámetro a trabajar, contamos con equipos portátiles para trabajos en campo así como con equipos diseñados para trabajo en planta.
¿El ahorro de tiempo y la reducción de errores justifican el coste inicial frente a métodos manuales tradicionales?
Si, el retorno de la inversión no está sólo en el aumento de la productividad (más biseles en el mismo tiempo) sino en el aumento de calidad. Un bisel bien preparado ayuda a evitar rechazos en la soldadura, especialmente si es mecanizada u orbital.