Corte por Chorro de Agua (Waterjet): Precisión en Frío para Cualquier Material
El corte por chorro de agua (Waterjet) es un proceso de mecanizado por erosión que utiliza un hilo de agua a ultra alta presión (hasta 6.000 bar) mezclado con abrasivo natural (granate) para cortar prácticamente cualquier material sintético o metálico.
Al ser un método totalmente frío, no genera ningún tipo de calor, lo que evita deformaciones, endurecimiento del material o cambios en la microestructura de la aleación.
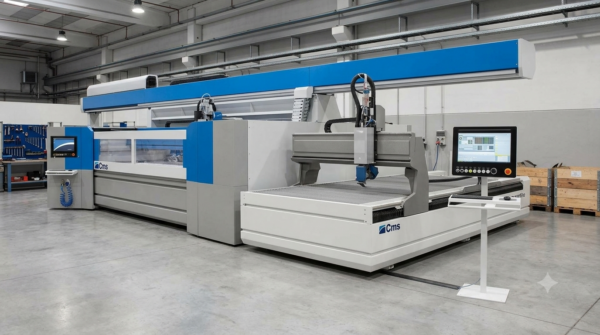
Ventajas Clave del Sistema Waterjet
- Sin ZAC (Zona Afectada por el Calor): Conserva intactas las propiedades mecánicas y térmicas del material original.
- Cero tensión mecánica introducida: Evita fisuras en materiales frágiles como vidrio o cerámica.
- Aprovechamiento de material: Permite anidamientos (nesting) muy estrechos gracias al fino diámetro del Chorro (0,7 – 1,1 mm).
- Acabado de alta calidad: En muchos casos elimina la necesidad de procesos de mecanizado posterior.
Preguntas Frecuentes (FAQ)
¿Cómo funciona el corte por chorro de agua?
El sistema utiliza una bomba de ultra alta presión para hacer pasar agua a velocidades de hasta tres veces la velocidad del sonido a través de un pequeño orificio de joya (rubí o zafiro). Para materiales duros, se mezcla un abrasivo (normalmente arena de granate) en la boquilla para desgastar el material.
¿Qué materiales puede cortar?
Prácticamente cualquier material. Esto incluye metales (acero, aluminio, titanio), piedra, mármol, vidrio, cerámica, plásticos, espumas y materiales compuestos.
¿Qué espesor máximo puede cortar?
El grosor óptimo suele estar entre 6 mm y 100 mm, pero algunas máquinas de alta potencia pueden cortar metales de hasta 200 mm o más, aunque a una velocidad mucho menor.
¿Cuál es la diferencia entre corte con agua pura y corte abrasivo?
El agua pura se usa para materiales blandos (goma, espuma, juntas, alimentos). El corte abrasivo añade arena de granate al chorro para poder cortar materiales duros (metales, piedra, vidrio).
¿Cuáles son los principales costes de operación?
Los costes se dividen en cuatro pilares: el abrasivo (que representa cerca del 55-60% del coste operativo), la electricidad para la bomba de alta presión, el agua y los componentes de desgaste (boquillas, tubos de mezcla y juntas).
¿Qué consumibles se deben cambiar con frecuencia?
Los tubos de mezcla o boquillas (duran entre 40 y 100 horas de corte), los orificios de diamante/rubí (entre 50 y 500 horas) y las juntas de alta presión de la bomba.
¿Por qué elegir chorro de agua en lugar de Láser o Plasma?
La principal ventaja es que el chorro de agua es un proceso de corte en frío. No genera una Zona Afectada por el Calor (ZAC), lo que significa que no deforma, no endurece ni cambia las propiedades moleculares del material. Además, puede cortar materiales mucho más gruesos que el láser.
¿Qué es más preciso: el láser o el chorro de agua?
El láser es más preciso en espesores delgados (tolerancias de ±0.03 mm) y mucho más rápido. El chorro de agua ofrece una excelente precisión (tolerancias de ±0.05 mm a ±0.1 mm), pero destaca cuando los materiales son gruesos o sensibles al calor.