Guía Integral de Soldadura Orbital: Aplicaciones Industriales, Tubería Sanitaria y Espesores Gruesos
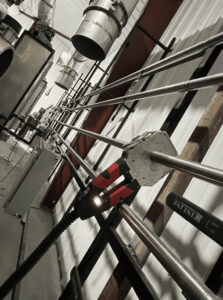
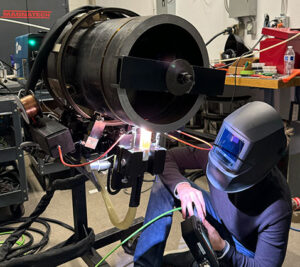
La soldadura orbital es un proceso mecanizado y automatizado en el cual un arco eléctrico gira 360° de forma continua alrededor de una unión tubular fija. Esta tecnología garantiza repetibilidad absoluta, control de penetración sin sobreespesores internos y una tasa de rechazo cercana al 0%, siendo indispensable en sectores que exigen máxima integridad estructural y calidad radiográfica.
Aunque históricamente se ha asociado a la tubería sanitaria de pared delgada (aceros inoxidables austeníticos para las industrias farmacéutica, de alimentos y bebidas), la soldadura orbital moderna se aplica con igual éxito en aceros al carbono e inaleaciones especiales de espesor grueso, requeridas en sectores como Oil & Gas, generación de energía, petroquímica e industria pesada.
Tipos de Soldadura Orbital según el Espesor y Material
Para abarcar todo el espectro de la industria, la tecnología orbital se divide en dos grandes enfoques según el diseño del cabezal y la adición de material:
| Criterio | Tubería Sanitaria / Pared Delgada | Espesores Gruesos / Pared Gruesa |
| Sectores Principales | Farmacéutica, Biotecnología, Alimentos y Bebidas. | Oil & Gas, Refinerías, Química, Calderería. |
| Materiales | Aceros inoxidables (304L, 316L), Titanio. | Aceros al carbono, aceros aleados, Inconel, Dúplex. |
| Cabezal de Soldadura | Cabezal Cerrado: Protege la soldadura en cámara inerte sin aporte de hilo. | Cabezal Abierto: Incorpora alimentación automática de hilo de aporte (Cold/Hot Wire) y control AVC. |
| Técnica | Fusionado directo (sin material de aporte). | Pasadas múltiples (Raíz, Relleno y Peinado) con bisel preparado. |
| Ventaja Clave | Acabado higiénico interno sin rugosidades (Rugosidad Ra mínima). | Homogeneidad mecánica, inspección por Ultrasonido / Radiografía aprobada a la primera pasada. |
El Ecosistema Integral: Procesos Complementarios Esenciales
La soldadura orbital es un sistema de precisión. Para garantizar una junta perfecta que cumpla con normativas como ASME BPE, ASME Sección IX o API 1104, es indispensable ejecutar correctamente los procesos previos y posteriores:
- 1. Corte Orbital: Un corte manual o con sierra convencional genera rebabas y desalineaciones. La cortadora orbital asegura un corte a 90° perfecto, sin deformación del tubo ni contaminación del material.
- 2. Biselado Orbital: En espesores gruesos (aceros al carbono, inoxidables o aleaciones pesadas), la penetración completa requiere la preparación de biseles en V, J o U. La biseladora orbital garantiza la geometría exacta y constante en todo el perímetro del tubo.
- 3. Control de Purga de Gas: Para evitar la oxidación interna, se utilizan sistemas de bloqueo y monitoreo de purga de oxígeno. El gas inerte (normalmente Argón) protege la raíz de la soldadura hasta alcanzar niveles inferiores a 50 PPM de oxígeno.
- 4. Afilado de Electrodos de Tungsteno: La geometría y acabado del tungsteno determinan la estabilidad y concentración del arco TIG. El afilado longitudinal con afiladores dedicados evita la contaminación con partículas de disco y asegura arcos consistentes en cada ciclo al garantizar la geometría del electrodo.
- 5. Decapado y Pasivación: Posterior a la soldadura, se deben eliminar las decoloraciones térmicas y restaurar la capa pasiva de óxido de cromo en el acero inoxidable. Mediante sistemas electromecánicos de decapado, se garantiza la máxima resistencia a la corrosión.
Preguntas Frecuentes sobre Soldadura Orbital (FAQ)
-
¿Cual es la diferencia entre soldadura orbital y mecanización de soldadura?
En la mecanización de la soldadura se usan máquinas para replicar movimientos repetitivos que realizaría el soldador manualmente; estos movimientos son configurados, y evaluados constantemente por el soldador, ya que la máquina no realiza ajustes de parámetros automáticamente.
En la soldadura orbital, los parámetros de soldadura y de movimiento son generados y ajustados automáticamente por el equipo, pudiendo ser modificados por el soldador cuando lo considere necesario, pero el equipo de soldadura orbital es menos dependiente del soldador.
-
¿En qué industrias se utiliza principalmente?
Se usa en sectores con estrictos estándares de higiene y seguridad, como la industria farmacéutica, alimentaria, de semiconductores, aeroespacial, y en el sector químico o de petróleo y gas.
-
¿La soldadura orbital sirve para aceros al carbono de espesor grueso?
Sí. Mediante el uso de cabezales abiertos con adición de hilo de aporte y múltiples pasadas con control de altura de arco (AVC) y oscilación, la soldadura orbital automatiza la unión de tuberías de acero al carbono de gran espesor en la industria petrolera y petroquímica.
-
¿Cuál es la diferencia entre soldadura orbital de cabezal cerrado y abierto?
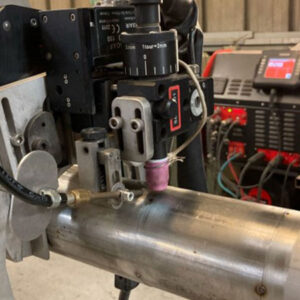
El cabezal cerrado encierra la tubería en una atmósfera inerte de gas y se usa principalmente para tubos de pared delgada sin hilo de aporte. El cabezal abierto gira alrededor del tubo dejando la zona visible, permitiendo alimentar hilo de aporte y gestionar soldaduras de múltiples pasadas en tuberías de mayor diámetro y espesor.
-
¿Por qué es crítico el control de purga en la soldadura de acero inoxidable?
El control de purga desplaza el oxígeno del interior de la tubería durante la soldadura. Sin un monitoreo de oxígeno en PPM (partes por millón), la raíz de la soldadura se oxida, generando rugosidades internas donde se acumulan bacterias o se inicia corrosión prematura.
-
¿Cuáles son las ventajas frente a la soldadura manual?
Calidad repetible: Elimina el error humano, logrando soldaduras idénticas siempre.
Eficiencia: Es mucho más rápida y reduce la tasa de rechazo a casi cero.
Espacios reducidos: Los cabezales orbitales pueden operar en lugares tan estrechos donde un soldador manual no podría maniobrar.
-
¿Vale la pena la inversión económica?
Sí, especialmente para proyectos de alto volumen o alta pureza. Aunque el costo inicial del equipo es elevado, el ahorro en retrabajos, inspecciones radiográficas fallidas y tiempo de mano de obra genera un retorno de inversión rápido.
-
¿Se necesita un soldador certificado para operar la máquina?
No necesariamente un soldador experto de alta habilidad manual, pero sí un operador capacitado en programación, preparación de materiales y metalurgia básica para ajustar los parámetros correctamente.
-
¿Qué preparación previa requieren los tubos?
El corte debe ser perfectamente escuadrado (90°) y estar completamente libre de rebabas, grasa o contaminantes. Una mala preparación arruinará la soldadura automatizada.
Soluciones Integrales en Soldadura Orbital con Daonte
En Daonte proveemos no solo los equipos de soldadura orbital líderes de la industria, sino todo el ecosistema tecnológico necesario: desde cortadoras y biseladoras de alta precisión, hasta medidores de purga, afiladores de tungsteno y sistemas de pasivación.